Progettazione del layout dei router CNC a caricamento automatico ATC lineare e prevenzione delle collisioni
2026-10-15
Quando investono in router CNC ad alta efficienza per mobili a pannelli, ebanisteria e produzione di segnaletica, i proprietari delle fabbriche spesso scelgono tra router CNC ATC lineari e router CNC a caricamento automatico. Sebbene entrambi forniscano una lavorazione automatizzata per ridurre i costi di manodopera, differiscono drasticamente nei requisiti di ingombro, nella disposizione della zona di lavoro, nella gamma degli assi mobili e nei potenziali rischi di collisione. Una corretta pianificazione del layout e il controllo delle collisioni determinano direttamente il tempo di attività della macchina, la sicurezza dell'operatore e la durata utile dell'attrezzatura. Questa guida analizza i principi di progettazione del layout e le strategie di prevenzione delle collisioni per entrambi i tipi di macchine.
1. Differenza nella struttura centrale
Router CNC ATC lineare
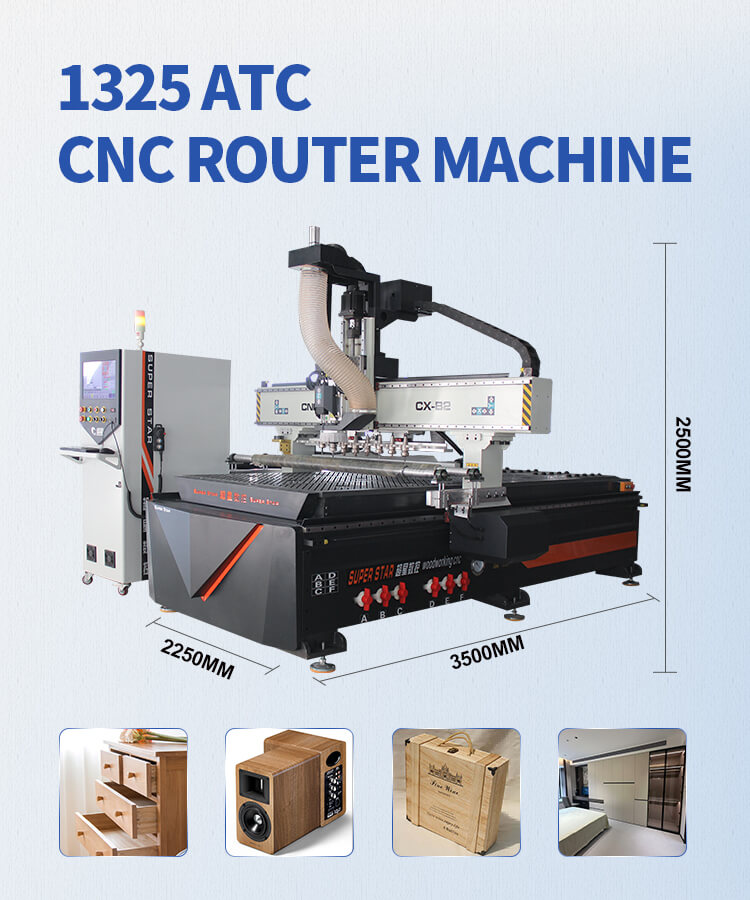
L'ATC lineare adotta un magazzino utensili lineare montato accanto al portale. Gli strumenti sono disposti in linea retta. Il mandrino si muove lungo la cremagliera lineare per prelevare e cambiare gli utensili automaticamente.
- Il magazzino utensili si sposta insieme al mandrino/mandrino si sposta sulla rastrelliera portautensili lineare fissa
- Il cambio utensile avviene al di fuori dell'area di taglio del pezzo
- Principali parti mobili: portale, mandrino, banco utensili lineare
Router CNC a caricamento automatico
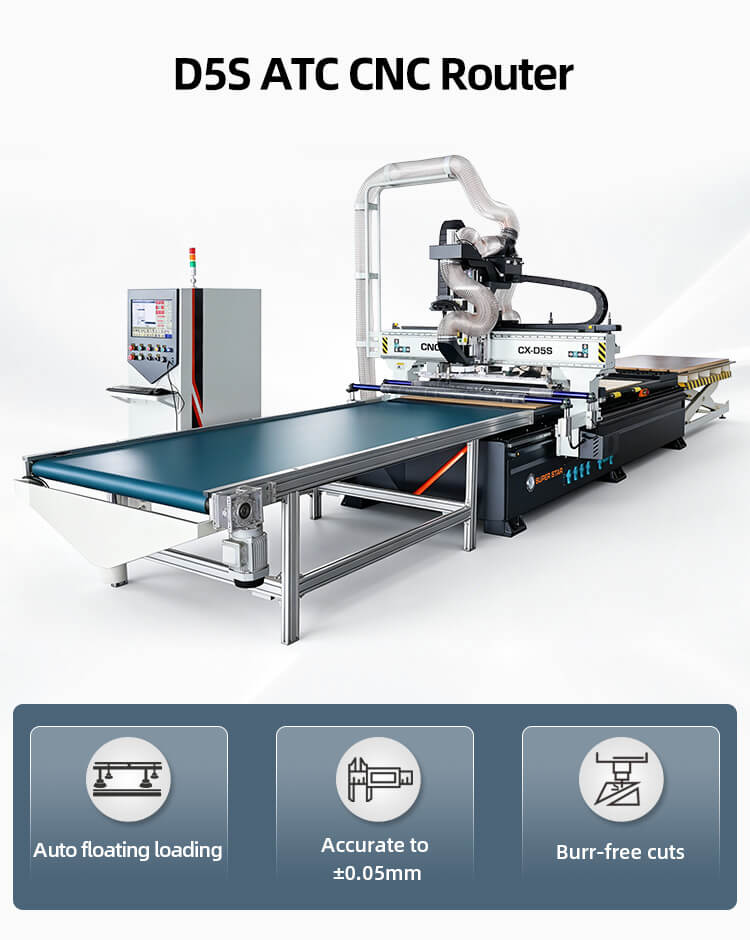
Il CNC a caricamento automatico integra una piattaforma di carico e scarico automatica, un sistema di alimentazione a rulli e un tavolo di lavorazione. Può alimentare automaticamente pannelli grezzi, parti di macchine e scaricare pannelli finiti senza movimentazione manuale dei pannelli. Molti modelli con caricamento automatico sono dotati anche di mandrino ATC.
- Design a doppia zona: zona di carico + zona di lavorazione
- Componenti mobili aggiuntivi: rulli di alimentazione, cilindri di spinta, arresti di posizionamento materiale, trasportatore di scarico
- Maggior numero di attuatori, più movimenti interconnessi
2. Progettazione del layout dell'officina
Layout del router CNC ATC lineare
1. Requisiti di spazio
Riservare spazio extra su un lato della macchina per la corsa del magazzino utensili lineare. Il portautensili si estende orizzontalmente, quindi è necessario uno spazio libero lungo il lato dell'asse X.
- Parte anteriore: accesso operatore, passerella da 800–1.000 mm
- Lato magazzino utensili: spazio ≥ 600 mm, senza materiali o attrezzature impilati
- Parte posteriore: catena portacavi e spazio nell'armadio elettrico, ≥500 mm
- Nessun ostacolo sopraelevato al di sopra dell'intera gamma di corsa del portale
2. Suggerimenti per il layout
- Posizionare la macchina parallelamente alla parete dell'officina; mantenere il magazzino utensili lineare rivolto verso la corsia aperta, non verso il muro.
- Riservare spazio per il collegamento del raccoglitore di polvere sul lato opposto al portautensili.
- Adatto per officine piccole e medie con spazio limitato, lavorazione a stazione singola.
Layout del router CNC a caricamento automatico
1. Requisiti di spazio
I modelli a caricamento automatico occupano una lunghezza totale maggiore grazie alle piattaforme di caricamento anteriore e di scarico posteriore.
- Lato ingresso: area di impilamento delle materie prime, spazio sufficiente per l'alimentazione dei pannelli
- Zona di lavorazione: Piano di lavoro principale
- Lato di uscita: zona di impilamento del prodotto finito
- Entrambi i lati necessitano di spazio libero per i meccanismi di spinta del materiale
2. Suggerimenti per il layout
- Meglio organizzato come una linea di produzione diritta: materia prima → tavolo di caricamento automatico → tavolo di lavorazione → scarico → prodotti finiti.
- Separare i passaggi pedonali dal percorso di trasporto del materiale per evitare che l'operatore attraversi l'area di movimentazione automatica del materiale.
- Lasciare spazio per le apparecchiature ausiliarie: aspirazione delle polveri, compressore d'aria, pompa a vuoto.
- Consigliato per grandi fabbriche di mobili in pannelli con produzione in lotti continui.
3. Potenziali rischi di collisione
Punti di collisione ATC lineare
1. Collisione del magazzino utensili lineare e del mandrino
Il rischio più comune: l'impostazione errata delle coordinate di cambio utensile fa sì che il mandrino si schianti contro i portautensili.
2. Collisione del mandrino con il pezzo/morsetti
Punto zero dell'asse Z errato, profondità di annidamento CAM errata, attrezzature rimanenti sulla tavola.
3. Collisione del portale con le barriere laterali
Errore nel parametro del limite di corsa dell'asse X.
Punti di collisione CNC con caricamento automatico
Le macchine a caricamento automatico presentano maggiori rischi di collisione a causa del collegamento multi-azione:
1. I cilindri di spinta/i fermi del materiale entrano in collisione con il mandrino durante la lavorazione.
2. I rulli di alimentazione spingono i pannelli mentre il mandrino sta ancora tagliando.
3. Il pezzo si sposta durante l'alimentazione automatica, il mandrino colpisce il pannello fuori posizione.
4. Il meccanismo di scarico interferisce con il movimento del portale.
5. L'impilamento del materiale blocca il percorso di alimentazione automatica.
4. Soluzioni per evitare le collisioni
Impostazioni di sicurezza universali
- Impostare i finecorsa hardware + limiti software software per gli assi X/Y/Z.
- Eseguire la simulazione del taglio ad aria secca senza materiale prima della produzione formale.
- Utilizzare il sistema di fissaggio a vuoto per fissare saldamente i pannelli ed evitare lo spostamento del pezzo.
- Calibrare regolarmente l'offset della lunghezza dell'utensile e l'origine del pezzo.
- Mantenere pulito il piano della macchina; rimuovere scarti, strumenti rotti e maschere rimanenti.
Per CNC ATC lineare
1. Bloccare le coordinate della zona di cambio utensile; limitare l'intervallo di movimento del mandrino durante il cambio utensile.
2. Impostare l'altezza di sicurezza dedicata per il mandrino quando si viaggia verso il portautensili lineare.
3. Controllare mensilmente l'allineamento del magazzino utensili; assicurarsi che ciascun portautensili sia fissato.
4. Blocco del programma: la macchina non può iniziare a tagliare se il cambio utensile è incompleto.
Per CNC a caricamento automatico
1. Abilita la logica di interblocco del movimento: le azioni di alimentazione/scarico sono disabilitate quando il mandrino si trova nell'area di lavoro.
2. Installare sensori fotoelettrici sulla zona di carico per rilevare pannelli fuori posto o sovradimensionati.
3. Aggiungere recinzioni di sicurezza fisica attorno ai lati di alimentazione/scarico automatico.
4. Programmi in codice G separati: ciclo di carico, ciclo di lavorazione e ciclo di scarico con condizioni di attivazione di sicurezza.
5. Formare gli operatori a non posizionare oggetti sulla piattaforma di carico/scarico durante il funzionamento della macchina.
5. Tabella di confronto rapido
|
|
Router CNC ATC lineare |
Router CNC a caricamento automatico |
|
Impronta di layout |
Medio, spazio extra richiesto per il portautensili lineare |
Spazio ampio e completo per l'ingresso e l'uscita |
|
Stazione di lavoro |
Stazione unica |
Doppia stazione (carico + lavorazione) |
|
Principale rischio di collisione |
Da mandrino a magazzino utensili lineare |
Spintori del materiale e interferenza del mandrino |
|
Modalità di produzione |
Produzione intermittente |
Produzione automatica a lotti continui |
|
Ideale per |
Insegna personalizzata, mobili in piccoli lotti |
Produzione di mobili in pannelli in serie |
6. Conclusione
Pantografi CNC ATC linearipresentano un layout compatto con rischi di collisione concentrati principalmente sul sistema di cambio utensile lineare. È più facile da installare e adatto a fabbriche con spazio limitato in officina. I router CNC a caricamento automatico migliorano l'automazione e la produttività, ma richiedono un'attenta progettazione del layout dell'intera linea e una protezione di interblocco multi-movimento per evitare collisioni tra i componenti di movimentazione dei materiali e il mandrino.
Seleziona la tua macchina in base alle dimensioni dell'officina, al volume del lotto e alla manodopera disponibile. La corretta pianificazione del layout e la configurazione dei parametri di sicurezza sono i modi più convenienti per ridurre gli incidenti stradali e prolungare la durata di servizio delle macchine CNC.


